聊城亿特管业解析PE给水管材管件在市政工程中的技术选型要点
市政供水管网关乎千家万户的用水安全,PE给水管材管件作为当前塑料管道领域的主流选择,其技术选型直接影响工程寿命与运维成本。聊城市亿特管业有限公司结合多年管业制造经验,从材料性能、连接工艺到施工验收,梳理出几个容易被忽视的选型要点,供同行与业主单位参考。
一、材料分级与壁厚选择:别只看SDR值
很多采购方习惯只盯SDR11或SDR17的壁厚等级,却忽略了原料牌号与混配料的关键差异。真正的PE100级原料,其最小要求强度(MRS)应达到10MPa,且炭黑分散度、氧化诱导时间(OIT)等指标必须符合GB/T 13663.2规范。亿特管业在聊城制造基地的实验室里,曾对比过不同批次原料的熔体流动速率,发现**同一SDR等级下,原料纯度差异可导致环向应力承受能力相差15%以上**。选型时务必要求供应商提供原料厂家出具的型式检验报告,而非仅凭管材外壁印字判断。
壁厚计算还需考虑实际工作压力与温度折减系数。比如输送60℃热水时,PE管材的长期静液压强度要乘以0.6的温度折减系数,此时SDR11的管材可能就无法满足设计要求。建议在招标技术文件中明确水温、水锤压力峰值及真空负压工况,避免后期出现管壁吸瘪或接头渗漏。
二、连接方式与施工质量控制
热熔对接仍是DN110以上口径的主流连接方式,但关键在焊接工艺参数的精确控制。**加热板温度通常设定为210℃±10℃**,吸热时间与冷却保压时间必须依据壁厚查表计算,而非凭经验估摸。聊城亿特管业在售后技术服务中,多次遇到因焊接压力表未校准导致卷边尺寸超标的问题——正常卷边应呈对称圆弧状,底面宽度约为管材壁厚的0.3倍,过宽或过窄都意味着焊接温度或压力失衡。
电熔连接则需注意冷却阶段不得移动管材。很多工地为赶工期,在电熔焊口尚未完全冷却时就进行打压试验,导致熔接区产生内应力裂纹。正确的做法是:电熔焊接完成后至少自然冷却30分钟(视管径与环境温度而定),且冷却期间严禁对管材施加任何外力。
三、常见问题与规避策略
- 慢速裂纹增长(SCG):多发生在DN200以上大管径弯头或三通部位,因局部应力集中引发。选型时优先选用通过抗慢速裂纹增长认证(如ISO 13479)的管材。
- 氧化层清理不彻底:热熔对接前必须刮除管材表面氧化皮,刮削厚度应在0.2-0.5mm之间,否则焊接强度大幅下降。
- 回填材料含尖锐石块:PE管虽然柔韧性好,但长期受点载荷仍会产生压痕,建议管顶上方30cm内使用细砂或素土回填,严禁直接抛填碎砖石。
在市政管廊或穿越段工程中,**PE管的弯曲半径不宜小于25倍管外径**,否则会因过度弯曲导致管壁拉伸减薄。若采用非开挖定向钻穿越,还需额外考虑管材的抗刮擦能力,必要时加装耐磨保护套。
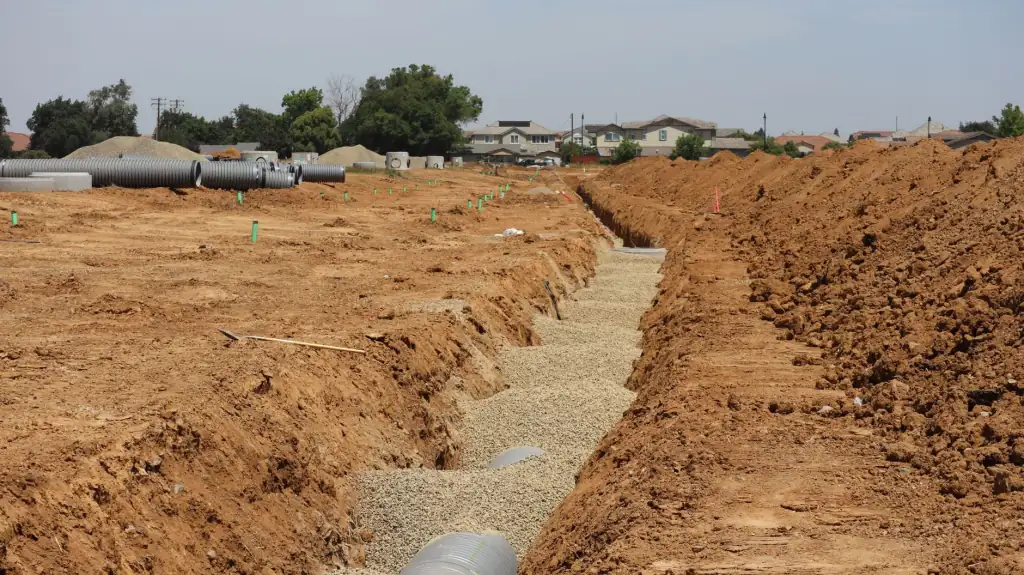
四、验收环节的隐性问题
现场打压试验常犯的错误是仅做1.5倍工作压力的强度试验,却忽略了严密性试验的稳压时间。按GB 50268规范,塑料管道严密性试验稳压时间需达到30分钟且压力降不超过0.03MPa,但许多项目将时间缩短至10分钟,这根本无法暴露熔接面的微小渗漏通道。此外,回填后应再次进行通水试验,观察阀门井、排气阀等薄弱环节是否有渗水痕迹。
从管业制造到施工落地的全链条来看,PE给水系统的成败三分靠管材、七分靠安装。聊城亿特管业作为深耕塑料管道多年的聊城制造企业,始终坚持一个观点:**选型不只是选管材本身,更是选一套包含技术支持、现场指导和售后追溯的完整方案**。建议建设单位在采购合同中明确要求供应商提供焊接工艺评定报告及现场技术交底记录,从源头上规避质量纠纷。
——聊城市亿特管业有限公司 技术部