塑料管材管件热熔连接施工质量控制要点及常见问题处理
在聊城这片工业底蕴深厚的土地上,管业制造早已不是简单的挤出与注塑。作为深耕塑料管道领域多年的企业,亿特管业深知,热熔连接质量直接决定一套管道系统的使用寿命——接头处若出现虚焊或过焊,轻则渗漏,重则整线报废。今天不谈泛泛的理论,只讲我们在车间和施工现场反复验证过的控制要点。
热熔连接的物理本质:温度与时间的博弈
聚乙烯(PE)管材的热熔连接,本质是高分子链段在加热温度(通常为200℃-230℃)下获得足够动能,相互扩散缠结的过程。这一过程对时间极其敏感:加热时间不足,熔接层厚度不够,界面结合强度仅为母材的60%以下;加热时间过长,材料降解产生碳化点,接头脆性增加。实际操作中,我们要求操作人员严格对照管材规格表,使用恒温加热板,并配备红外测温枪进行二次确认,而非仅凭经验判断。
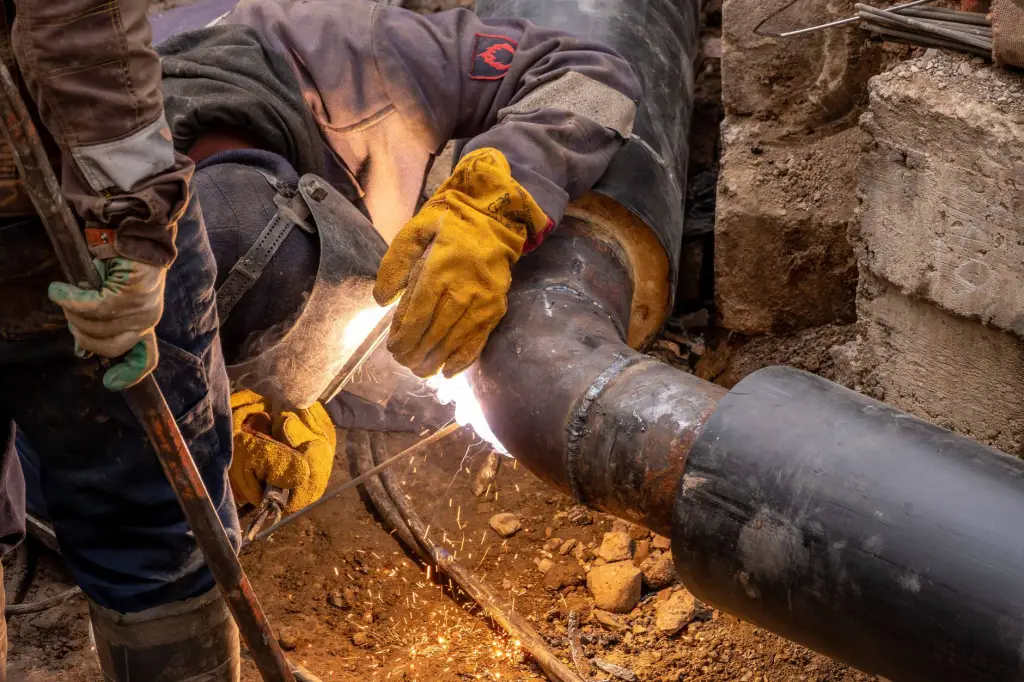
实操层面的四个关键控制点
第一,**管材端面的平整度**。切割后必须使用专用铣刀进行端面铣削,铣削深度以露出新鲜材料表面为准,通常为0.5-1.0mm。第二,**加热板温度均匀性**。加热板表面温差应控制在±5℃以内,若局部温度偏低,会造成熔接面熔融不均。第三,**对接压力与保压时间**。熔接完成后的冷却阶段,必须保持稳定的对接压力,防止接头回弹。第四,**环境温度补偿**。冬季施工时,环境温度低于5℃,需将加热时间延长10%-15%,否则熔接层达不到有效厚度。
在聊城制造的生产实践中,我们发现一个常见误区:很多施工队为了赶工期,会人为缩短冷却时间。实际上,PE管材的冷却时间至少应为加热时间的2倍。以口径110mm、壁厚10mm的管材为例,标准加热时间为40-50秒,对应的冷却时间不应少于90秒。这个数据来自亿特管业实验室的破坏性试验统计——冷却不足的接头,其拉伸强度平均下降22%。
常见缺陷的快速识别与处理
热熔连接最常见的三种缺陷形态:
- 假焊(冷焊):外观完整但内部未融合,敲击声音发闷。多因加热温度偏低或加热时间不足导致,需切除后重新焊接。
- 过焊(碳化):接头处有黑色斑点或焦糊味,材料已降解。必须整段切除,不得修补。
- 偏心错位:两管轴线偏移超过壁厚的10%。主要因机架对中不准确,需松开夹具重新校直。
对于压力管道,建议在连接完成后进行100%的外观检查,并抽取20%的接头做割切检验——将接头沿轴向切开,观察熔合圈是否连续、对称。熔合圈的宽度应为壁厚的1.2-1.5倍,且无气孔或杂质颗粒。
塑料管道行业的竞争,本质是对细节的把控能力。聊城制造的优势在于完整的产业链配套,但真正让客户信赖的,是每一道工序的严谨。亿特管业在出厂前会对每批管材管件进行静液压试验(20℃/1.0MPa/100h),确保材料本身性能达标。但请记住,再好的管材,若热熔连接环节失控,一切归零。
数据说话:规范操作与随意操作的差距
我们曾在同一工地对比两组施工人员——一组经过完整培训并按参数表作业,另一组凭经验操作。结果如下:
- 接头拉伸强度:规范组为母材强度的95%-100%,随意组为70%-85%;
- 耐水压爆破值:规范组达到公称压力的1.8倍,随意组仅为1.2倍;
- 返工率:规范组小于1%,随意组高达12%。
这些数据足以说明,热熔连接不是「差不多就行」的活,而是需要精确到秒和度的技术动作。作为管业制造企业,我们不仅提供符合国标的管材管件,更希望把正确的施工方法传递给每一位安装工人。
最后提醒一句:热熔连接的质量,七分在材料,三分在操作。选对管材管件是基础,聊城制造、亿特管业的产品可以保证前七分,但后三分,需要施工方和我们共同守护。若您在实际操作中遇到具体问题,欢迎随时与我们技术部沟通——毕竟,管道系统的安全,从来不是某一方的事。